
Kalkulator tolerancji wyznacza dopuszczalne wymiary minimalne i maksymalne, odchyłkę górną i dolną oraz szerokość pola tolerancji. Może również obliczyć luz albo wcisk dla pasowania otworu i wałka.
Narzędzie obsługuje tolerancje wpisywane ręcznie oraz popularne pola ISO, takie jak H7, h6, g6, k6 i p6. Wyniki są podawane w milimetrach i mikrometrach.
Kalkulator tolerancji
Oblicz wymiary graniczne, odchyłki oraz luz lub wcisk dla tolerancji wpisanych ręcznie i popularnych klas ISO otworów oraz wałków.
Wynik obliczeń
Jak obliczyć tolerancję wymiaru?
Na rysunku technicznym wymiar nominalny określa wartość podstawową, ale wykonana część może mieścić się w dopuszczalnym przedziale. Granice tego przedziału wyznaczają odchyłka górna i dolna.
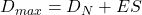
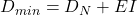
DN oznacza wymiar nominalny, ES odchyłkę górną, a EI odchyłkę dolną. Szerokość całej tolerancji wynosi:
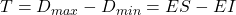
Dla wymiaru 50 mm z odchyłkami +0,03 i -0,01 mm część może mieć od 49,99 do 50,03 mm. Całkowita tolerancja wynosi 0,04 mm, czyli 40 µm.
Tolerancja określa dopuszczalny zakres wykonania części, ale nie opisuje całego procesu produkcji. Na dokładność wpływają również metoda pomiaru, zamocowanie, temperatura oraz technologia obróbki CNC.
Tolerancja symetryczna ±
Zapis 50 ±0,02 mm oznacza, że wymiar może być mniejszy lub większy od wartości nominalnej o 0,02 mm.
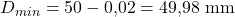
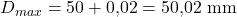
Wartość 0,02 mm jest odchyłką w jednym kierunku. Pełna szerokość dopuszczalnego zakresu wynosi 0,04 mm.
Tolerancja nie musi być symetryczna względem wymiaru nominalnego. Pole może znajdować się w całości powyżej wartości nominalnej, w całości poniżej niej albo przecinać linię zerową.
Co oznaczają H7, h6 i g6?
Oznaczenie pola tolerancji ISO składa się z litery oraz liczby. Litera określa położenie pola względem wymiaru nominalnego, a liczba jego szerokość, czyli klasę dokładności IT.
| Element oznaczenia | Znaczenie |
|---|---|
| Wielka litera, np. H7 | Pole tolerancji otworu |
| Mała litera, np. h6 lub g6 | Pole tolerancji wałka |
| Litera H | Dolna odchyłka otworu wynosi 0 |
| Litera h | Górna odchyłka wałka wynosi 0 |
| Liczba 5, 6, 7, 8... | Klasa tolerancji IT; niższa liczba oznacza węższe pole |
Oznaczenie H7 nie oznacza jednej stałej wartości w milimetrach. Szerokość tolerancji zależy od przedziału wymiaru nominalnego. Otwór Ø20 H7 ma więc inne odchyłki niż otwór Ø200 H7.
System ISO dzieli wymiary nominalne na przedziały, na przykład powyżej 18 do 30 mm oraz powyżej 30 do 50 mm. Kalkulator automatycznie wybiera właściwy przedział dla wpisanego wymiaru.
Jak obliczyć luz i wcisk?
Pasowanie opisuje współpracę otworu i wałka o tym samym wymiarze nominalnym. Po wyznaczeniu wymiarów granicznych obu części można policzyć najmniejszy i największy możliwy luz.
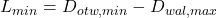
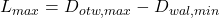
Najmniejszy luz występuje przy najmniejszym otworze i największym wałku. Największy luz powstaje przy największym otworze i najmniejszym wałku.
Pasowanie z luzem, przejściowe i z wciskiem
Rodzaj pasowania zależy od wzajemnego położenia pól tolerancji otworu i wałka.
| Rodzaj pasowania | Warunek | Co może wystąpić |
|---|---|---|
| Z luzem | Najmniejszy luz jest równy lub większy od 0 | Wałek zawsze jest mniejszy od otworu |
| Przejściowe | Zakres obejmuje wartości dodatnie i ujemne | Możliwy jest niewielki luz albo wcisk |
| Z wciskiem | Największy możliwy luz jest równy lub mniejszy od 0 | Wałek zawsze jest większy od otworu |
Przy pasowaniu przejściowym dwie części wykonane zgodnie z tą samą dokumentacją mogą po złożeniu zachowywać się inaczej. Jedna para będzie miała niewielki luz, a inna będzie wymagała lekkiego wcisku.
Sam symbol pasowania nie wystarcza do oceny połączenia. Znaczenie mają również długość współpracy, materiał, temperatura, smarowanie, obciążenie oraz sposób montażu.
Układ otworu podstawowego
W wielu połączeniach stosuje się otwór podstawowy H, którego dolna odchyłka wynosi zero. Rodzaj pasowania uzyskuje się wtedy przez zmianę położenia pola tolerancji wałka.
Przykładowo H7/g6 zwykle tworzy pasowanie z luzem, H7/k6 może dawać pasowanie przejściowe, a H7/p6 prowadzi do pasowania z wciskiem. Konkretne wartości zawsze zależą jednak od wymiaru nominalnego.
Taki sposób zapisu często pojawia się przy tulejach, piastach, sworzniach i osadzeniach. Przy projektowaniu lub naprawie gniazda łożyska trzeba dodatkowo uwzględnić wymagania konkretnego łożyska, obciążenie pierścieni i warunki pracy.
Tolerancja wymiarowa a chropowatość
Tolerancja wymiarowa i chropowatość opisują różne cechy części. Element może mieścić się w dopuszczalnym zakresie średnicy, a jednocześnie mieć zbyt nierówną powierzchnię do prawidłowej współpracy z uszczelnieniem, łożyskiem albo tuleją.
Tolerancja określa dopuszczalne wymiary graniczne. Parametry takie jak Ra i Rz opisują natomiast mikrogeometrię powierzchni. Zależność między technologią wykonania i jakością powierzchni została szerzej opisana w materiale o tym, jak chropowatość wpływa na obróbkę.
Tolerancja wymiarowa a tolerancja geometryczna
Poprawna średnica nie gwarantuje jeszcze poprawnego kształtu i położenia elementu. Otwór może mieć właściwy wymiar, ale jednocześnie być owalny, przesunięty albo ustawiony pod niewłaściwym kątem.
Tolerancje prostoliniowości, płaskości, okrągłości, równoległości, prostopadłości, położenia i bicia należą do tolerancji geometrycznych. Kalkulator ich nie wyznacza, ponieważ wymagają innych oznaczeń i osobnych zasad oceny.
Jak dokładnie mierzyć tolerowane wymiary?
Narzędzie pomiarowe powinno mieć rozdzielczość i niepewność odpowiednią do szerokości sprawdzanej tolerancji. Suwmiarka o działce 0,02 mm nie jest dobrym wyborem do wiarygodnej kontroli pola o szerokości kilkunastu mikrometrów.
Do dokładniejszych średnic wałków stosuje się mikrometry, a do otworów średnicówki, mikrometry wewnętrzne lub sprawdziany graniczne. Wynik pomiaru może zależeć również od temperatury części, nacisku pomiarowego, zabrudzeń i miejsca przyłożenia przyrządu.
Zakres kalkulatora
Kalkulator służy do obliczania tolerancji wymiarów liniowych, wymiarów granicznych oraz pasowań otwór–wałek. Obsługuje wybrane, często stosowane klasy ISO w zakresie nominalnym od 1 do 500 mm.
Nie oblicza tolerancji geometrycznych, łańcuchów wymiarowych, niepewności pomiaru ani zdolności procesu Cp i Cpk. Nie dobiera również pasowania na podstawie obciążenia, temperatury i warunków pracy konkretnego mechanizmu.


