
A metrikus menet táblázat tartalmazza a normálmenetek szabványos menetemelkedéseit, a gyakran használt finommeneteket, az alapprofil átmérőit, valamint a menetfúrás előtt alkalmazott tipikus előfúró-átmérőket.
A D2/d2 és a D1 értékek az ISO menetprofil geometriájából következő alapméretek. Az előfúrót tartalmazó oszlop technológiai ajánlás egy hagyományos forgácsoló menetfúróhoz – nem azonos sem a D1 átmérővel, sem a csavar számára készített átvezető furattal.
Metrikus normálmenetek táblázata
Ha egy metrikus menet jelölésében nem adják meg a menetemelkedést, akkor a szabványos normál menetemelkedést kell figyelembe venni. Az M8 jelölés ezért alapértelmezés szerint M8×1,25 menetet, az M10 pedig M10×1,5 menetet jelent.
| Menet | d [mm] | P – menetemelkedés [mm] | D2/d2 – középátmérő [mm] | D1 – belső magátmérő [mm] | Ajánlott előfúró [mm] |
|---|---|---|---|---|---|
| M1 | 1 | 0,25 | 0,838 | 0,729 | 0,75 |
| M1,2 | 1,2 | 0,25 | 1,038 | 0,929 | 0,95 |
| M1,4 | 1,4 | 0,3 | 1,205 | 1,075 | 1,1 |
| M1,6 | 1,6 | 0,35 | 1,373 | 1,221 | 1,25 |
| M1,8 | 1,8 | 0,35 | 1,573 | 1,421 | 1,45 |
| M2 | 2 | 0,4 | 1,740 | 1,567 | 1,6 |
| M2,2 | 2,2 | 0,45 | 1,908 | 1,713 | 1,75 |
| M2,5 | 2,5 | 0,45 | 2,208 | 2,013 | 2,05 |
| M3 | 3 | 0,5 | 2,675 | 2,459 | 2,5 |
| M3,5 | 3,5 | 0,6 | 3,110 | 2,850 | 2,9 |
| M4 | 4 | 0,7 | 3,545 | 3,242 | 3,3 |
| M4,5 | 4,5 | 0,75 | 4,013 | 3,688 | 3,7 |
| M5 | 5 | 0,8 | 4,480 | 4,134 | 4,2 |
| M5,5 | 5,5 | 0,9 | 4,915 | 4,526 | 4,6 |
| M6 | 6 | 1 | 5,350 | 4,917 | 5 |
| M7 | 7 | 1 | 6,350 | 5,917 | 6 |
| M8 | 8 | 1,25 | 7,188 | 6,647 | 6,8 |
| M9 | 9 | 1,25 | 8,188 | 7,647 | 7,8 |
| M10 | 10 | 1,5 | 9,026 | 8,376 | 8,5 |
| M11 | 11 | 1,5 | 10,026 | 9,376 | 9,5 |
| M12 | 12 | 1,75 | 10,863 | 10,106 | 10,2 |
| M14 | 14 | 2 | 12,701 | 11,835 | 12 |
| M16 | 16 | 2 | 14,701 | 13,835 | 14 |
| M18 | 18 | 2,5 | 16,376 | 15,294 | 15,5 |
| M20 | 20 | 2,5 | 18,376 | 17,294 | 17,5 |
| M22 | 22 | 2,5 | 20,376 | 19,294 | 19,5 |
| M24 | 24 | 3 | 22,051 | 20,752 | 21 |
| M27 | 27 | 3 | 25,051 | 23,752 | 24 |
| M30 | 30 | 3,5 | 27,727 | 26,211 | 26,5 |
| M33 | 33 | 3,5 | 30,727 | 29,211 | 29,5 |
| M36 | 36 | 4 | 33,402 | 31,670 | 32 |
| M39 | 39 | 4 | 36,402 | 34,670 | 35 |
| M42 | 42 | 4,5 | 39,077 | 37,129 | 37,5 |
| M45 | 45 | 4,5 | 42,077 | 40,129 | 40,5 |
| M48 | 48 | 5 | 44,752 | 42,587 | 43 |
| M52 | 52 | 5 | 48,752 | 46,587 | 47 |
| M56 | 56 | 5,5 | 52,428 | 50,046 | 50,5 |
| M60 | 60 | 5,5 | 56,428 | 54,046 | 54,5 |
| M64 | 64 | 6 | 60,103 | 57,505 | 58 |
A d a névleges átmérőt, a P a menetemelkedést, a D2/d2 az alap-középátmérőt, a D1 pedig a belső menet alap-magátmérőjét jelöli. Ezek geometriai alapméretek, nem pedig az elkészült menet teljes határméretei.
Az előfúrók átmérői a hagyományos forgácsoló menetfúró használata előtti tipikus értékek. Az adott anyag, a kívánt menetprofil-kitöltés vagy egy speciális szerszám miatt a megfelelő furatátmérő ettől eltérhet.
Metrikus finommenetek táblázata
A finommenet menetemelkedése kisebb, mint az azonos névleges átmérőjű normálmeneté. A menetemelkedést ezért mindig fel kell tüntetni a jelölésben, például M8×1, M10×1,25 vagy M12×1 formában.
| Menet | d [mm] | P – menetemelkedés [mm] | D2/d2 – középátmérő [mm] | D1 – belső magátmérő [mm] | Ajánlott előfúró [mm] |
|---|---|---|---|---|---|
| M4×0,5 | 4 | 0,5 | 3,675 | 3,459 | 3,5 |
| M5×0,5 | 5 | 0,5 | 4,675 | 4,459 | 4,5 |
| M6×0,75 | 6 | 0,75 | 5,513 | 5,188 | 5,2 |
| M8×1 | 8 | 1 | 7,350 | 6,917 | 7 |
| M8×0,75 | 8 | 0,75 | 7,513 | 7,188 | 7,3 |
| M10×1,25 | 10 | 1,25 | 9,188 | 8,647 | 8,8 |
| M10×1 | 10 | 1 | 9,350 | 8,917 | 9 |
| M12×1,5 | 12 | 1,5 | 11,026 | 10,376 | 10,5 |
| M12×1,25 | 12 | 1,25 | 11,188 | 10,647 | 10,8 |
| M12×1 | 12 | 1 | 11,350 | 10,917 | 11 |
| M14×1,5 | 14 | 1,5 | 13,026 | 12,376 | 12,5 |
| M16×1,5 | 16 | 1,5 | 15,026 | 14,376 | 14,5 |
| M18×2 | 18 | 2 | 16,701 | 15,835 | 16 |
| M18×1,5 | 18 | 1,5 | 17,026 | 16,376 | 16,5 |
| M20×2 | 20 | 2 | 18,701 | 17,835 | 18 |
| M20×1,5 | 20 | 1,5 | 19,026 | 18,376 | 18,5 |
| M22×1,5 | 22 | 1,5 | 21,026 | 20,376 | 20,5 |
| M24×2 | 24 | 2 | 22,701 | 21,835 | 22 |
| M24×1,5 | 24 | 1,5 | 23,026 | 22,376 | 22,5 |
| M27×2 | 27 | 2 | 25,701 | 24,835 | 25 |
| M30×2 | 30 | 2 | 28,701 | 27,835 | 28 |
| M33×2 | 33 | 2 | 31,701 | 30,835 | 31 |
| M36×3 | 36 | 3 | 34,051 | 32,752 | 33 |
| M36×2 | 36 | 2 | 34,701 | 33,835 | 34 |
A kisebb menetemelkedés nem jelent pontosabb menetet. A pontosságot és az illeszkedést a tűrésosztály határozza meg. A finommenet ugyanakkor nagyobb magátmérővel és azonos hosszúságon több menetfordulattal rendelkezik, mint az azonos névleges átmérőjű normálmenet.
Hogyan válasszunk előfúrót metrikus menethez?
Hagyományos forgácsoló menetfúró esetén használható az alábbi egyszerű műhelyszabály:

A képletben a df az előfúró átmérője, a d a menet névleges átmérője, a P pedig a menetemelkedés.
M8×1,25 menet esetén:
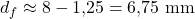
A gyakorlatban ezért tipikusan 6,8 mm-es fúrót választanak. M10×1,5 menetnél az eredmény 8,5 mm, míg M10×1 finommenetnél 9 mm.
Ez a képlet gyakorlati közelítés, nem pedig a D1 átmérő meghatározására szolgáló összefüggés. Pontos furatoknál figyelembe kell venni a furat tényleges átmérőjét, a szerszám ütését, a megmunkált anyagot, a menetfúró bevonatát és a kívánt menetprofil-kitöltést is.
Előfúrás forgácsoló menetfúróhoz és menetformázóhoz
A metrikus menet táblázatban szereplő előfúrók egy tipikus forgácsoló menetfúróhoz tartoznak. Ez a szerszám anyagot távolít el, és forgácsot képez. A menetformázó ezzel szemben képlékenyen alakítja át az anyagot, ezért nagyobb és pontosabban elkészített furatot igényel.
Menetformázó használatakor nem szabad automatikusan a táblázat „Ajánlott előfúró” oszlopának értékeit alkalmazni. Mindig ellenőrizni kell a szerszám gyártójának ajánlását. A túl kicsi furat jelentősen növeli a menetformázási nyomatékot, és a szerszám vagy a munkadarab sérülését okozhatja.
Menethez készített furat és csavarátvezető furat
A menethez készített magfurat kisebb a menet névleges átmérőjénél, mivel a furat falában kell kialakítani a menetprofilt. A csavarátvezető furatnak ezzel szemben lehetővé kell tennie a csavar szabad áthaladását, ezért nagyobb a csavar névleges átmérőjénél.
Egy M8 csavarral kapcsolatban három különböző érték is előfordulhat:
- 6,647 mm – az M8×1,25 belső menet D1 alap-magátmérője,
- 6,8 mm – a forgácsoló menetfúró használata előtt alkalmazott tipikus előfúró,
- 8 mm-nél nagyobb érték – a csavarátvezető furat, amelynek pontos mérete a szükséges illesztési hézagtól függ.
Ezek az értékek nem mondanak ellent egymásnak, mivel eltérő geometriai elemeket és különböző megmunkálási szakaszokat írnak le.
Mit jelent az M8, az M8×1 és az M8-6H jelölés?
Az M betű az ISO metrikus menetet jelöli, az utána következő szám pedig a menet névleges átmérőjét adja meg milliméterben.
- M8 – 8 mm névleges átmérőjű menet, szabványos 1,25 mm-es normál menetemelkedéssel,
- M8×1 – 8 mm névleges átmérőjű finommenet, 1 mm-es menetemelkedéssel,
- M8×1-6H – M8×1 méretű belső menet 6H tűrésosztályban,
- M8×1-6g – M8×1 méretű külső menet 6g tűrésosztályban.
A nagybetűs jelölések a belső menetek, a kisbetűs jelölések pedig a külső menetek tűréshelyzetét adják meg. A szám a tűrésfokozatot jelöli. A tényleges határméretek a névleges átmérőtől, a menetemelkedéstől és a kapcsolódási hossztól is függenek, ezért nem határozhatók meg kizárólag a táblázatban szereplő alapméretekből.
Névleges átmérő, középátmérő és magátmérő
A metrikus menet alapprofiljának szöge 60°. Az elméleti profilmagasság a menetemelkedéstől függ:
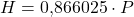
Az alap-középátmérő az alábbi képlettel számítható:

A belső menet alap-magátmérője:
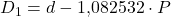
M8×1,25 menet esetén D2/d2 ≈ 7,188 mm, míg D1 ≈ 6,647 mm. Ezek az alapprofil méretei, a konkrét tűrésosztályhoz tartozó eltérések alkalmazása előtt.
Hogyan azonosítható egy ismeretlen metrikus menet?
Először tolómérővel meg kell mérni a külső menet átmérőjét, majd menetfésűvel meg kell határozni a menetemelkedést. Menetfésű hiányában több menetfordulat teljes hosszát is meg lehet mérni, majd az eredményt el kell osztani a menetközök számával.
Az M10×1,5, az M10×1,25 és az M10×1 menetek külső átmérője hasonló, de a menetek nem cserélhetők fel egymással. A megfelelő azonosításhoz ezért önmagában a tolómérő nem elegendő.
Egy elkészült csavaron mért külső átmérő a tűrésmező miatt kissé kisebb lehet a névleges értéknél. Az elkészült menetek ellenőrzésére megy és nem megy menetidomszereket is használnak, nem kizárólag a külső átmérő mérését.
Források és további anyagok
- ISO 68-1 – Általános célú ISO csavarmenetek: a metrikus csavarmenet alapprofilja
- ISO 261 – Általános célú ISO metrikus csavarmenetek: általános méretterv
- ISO 262 – Metrikus csavarokhoz, csavarorsókhoz és anyákhoz kiválasztott méretek
- ISO 724 – Az ISO metrikus csavarmenetek alapméretei
- ISO 965-1 – Az általános célú ISO metrikus csavarmenetek tűrései




