
Tabulka metrických závitů obsahuje základní rozteče běžných závitů, vybrané jemné závity, základní průměry profilu a běžné průměry předvrtaných otvorů pro řezné závitníky.
Hodnoty D2/d2 a D1 jsou základní geometrické rozměry profilu ISO. Sloupec s předvrtáním je technologické doporučení pro běžný řezný závitník. Nejde o průměr D1, úplný tolerovaný rozměr hotového závitu ani průchozí otvor pro šroub.
Upozornění: Tabulka představuje praktický přehled běžných rozměrů M1-M64. Neobsahuje všechny kombinace průměrů, roztečí a tolerančních tříd. Předvrtání je nutné přizpůsobit materiálu, typu závitníku, požadovanému podílu profilu a údajům výrobce nástroje.
Tabulka metrických závitů se základním stoupáním
Pokud v označení metrického závitu není uvedena rozteč, předpokládá se základní kombinace průměru a rozteče. Například označení M8 běžně znamená závit M8×1,25 a označení M10 závit M10×1,5.
V běžné dílenské řeči se používá výraz stoupání závitu. Symbol P však přesněji označuje rozteč závitu. U běžného jednochodého závitu se rozteč a stoupání číselně rovnají.
| Závit | d – jmenovitý průměr [mm] | P – rozteč [mm] | D2/d2 – střední průměr [mm] | D1 – malý průměr vnitřního závitu [mm] | Předvrtání pro řezný závitník [mm] |
|---|---|---|---|---|---|
| M1 | 1 | 0,25 | 0,838 | 0,729 | 0,75 |
| M1,2 | 1,2 | 0,25 | 1,038 | 0,929 | 0,95 |
| M1,4 | 1,4 | 0,3 | 1,205 | 1,075 | 1,1 |
| M1,6 | 1,6 | 0,35 | 1,373 | 1,221 | 1,25 |
| M1,8 | 1,8 | 0,35 | 1,573 | 1,421 | 1,45 |
| M2 | 2 | 0,4 | 1,740 | 1,567 | 1,6 |
| M2,2 | 2,2 | 0,45 | 1,908 | 1,713 | 1,75 |
| M2,5 | 2,5 | 0,45 | 2,208 | 2,013 | 2,05 |
| M3 | 3 | 0,5 | 2,675 | 2,459 | 2,5 |
| M3,5 | 3,5 | 0,6 | 3,110 | 2,850 | 2,9 |
| M4 | 4 | 0,7 | 3,545 | 3,242 | 3,3 |
| M4,5 | 4,5 | 0,75 | 4,013 | 3,688 | 3,7 |
| M5 | 5 | 0,8 | 4,480 | 4,134 | 4,2 |
| M5,5 | 5,5 | 0,9 | 4,915 | 4,526 | 4,6 |
| M6 | 6 | 1 | 5,350 | 4,917 | 5 |
| M7 | 7 | 1 | 6,350 | 5,917 | 6 |
| M8 | 8 | 1,25 | 7,188 | 6,647 | 6,8 |
| M9 | 9 | 1,25 | 8,188 | 7,647 | 7,8 |
| M10 | 10 | 1,5 | 9,026 | 8,376 | 8,5 |
| M11 | 11 | 1,5 | 10,026 | 9,376 | 9,5 |
| M12 | 12 | 1,75 | 10,863 | 10,106 | 10,2 |
| M14 | 14 | 2 | 12,701 | 11,835 | 12 |
| M16 | 16 | 2 | 14,701 | 13,835 | 14 |
| M18 | 18 | 2,5 | 16,376 | 15,294 | 15,5 |
| M20 | 20 | 2,5 | 18,376 | 17,294 | 17,5 |
| M22 | 22 | 2,5 | 20,376 | 19,294 | 19,5 |
| M24 | 24 | 3 | 22,051 | 20,752 | 21 |
| M27 | 27 | 3 | 25,051 | 23,752 | 24 |
| M30 | 30 | 3,5 | 27,727 | 26,211 | 26,5 |
| M33 | 33 | 3,5 | 30,727 | 29,211 | 29,5 |
| M36 | 36 | 4 | 33,402 | 31,670 | 32 |
| M39 | 39 | 4 | 36,402 | 34,670 | 35 |
| M42 | 42 | 4,5 | 39,077 | 37,129 | 37,5 |
| M45 | 45 | 4,5 | 42,077 | 40,129 | 40,5 |
| M48 | 48 | 5 | 44,752 | 42,587 | 43 |
| M52 | 52 | 5 | 48,752 | 46,587 | 47 |
| M56 | 56 | 5,5 | 52,428 | 50,046 | 50,5 |
| M60 | 60 | 5,5 | 56,428 | 54,046 | 54,5 |
| M64 | 64 | 6 | 60,103 | 57,505 | 58 |
d je jmenovitý průměr závitu a P jeho rozteč. Hodnota D2/d2 představuje základní střední průměr vnitřního a vnějšího závitu. Hodnota D1 je základní malý průměr vnitřního závitu.
Tyto rozměry popisují základní profil. Nejsou to úplné horní a dolní mezní rozměry závitu v konkrétní toleranční třídě. Skutečně přípustné rozměry závisí mimo jiné na tolerančním poli, stupni tolerance a délce zašroubování.
Průměry předvrtání jsou běžné dílenské hodnoty pro řezné závitníky. U konkrétního materiálu, nástroje, mazání nebo požadovaného podílu vytvořeného profilu může výrobce závitníku doporučit jiný otvor.
Tabulka jemných metrických závitů
Jemný metrický závit má menší rozteč než základní závit stejného jmenovitého průměru. Rozteč proto musí být uvedena přímo v označení, například M8×1, M10×1,25 nebo M12×1.
Následující tabulka obsahuje praktický výběr často používaných jemných závitů. Nejde o úplný přehled všech kombinací dovolených v plánu metrických závitů.
| Závit | d – jmenovitý průměr [mm] | P – rozteč [mm] | D2/d2 – střední průměr [mm] | D1 – malý průměr vnitřního závitu [mm] | Předvrtání pro řezný závitník [mm] |
|---|---|---|---|---|---|
| M3×0,35 | 3 | 0,35 | 2,773 | 2,621 | 2,65 |
| M4×0,5 | 4 | 0,5 | 3,675 | 3,459 | 3,5 |
| M4×0,35 | 4 | 0,35 | 3,773 | 3,621 | 3,65 |
| M5×0,5 | 5 | 0,5 | 4,675 | 4,459 | 4,5 |
| M6×0,75 | 6 | 0,75 | 5,513 | 5,188 | 5,2 |
| M6×0,5 | 6 | 0,5 | 5,675 | 5,459 | 5,5 |
| M7×0,75 | 7 | 0,75 | 6,513 | 6,188 | 6,25 |
| M8×1 | 8 | 1 | 7,350 | 6,917 | 7 |
| M8×0,75 | 8 | 0,75 | 7,513 | 7,188 | 7,3 |
| M9×1 | 9 | 1 | 8,350 | 7,917 | 8 |
| M10×1,25 | 10 | 1,25 | 9,188 | 8,647 | 8,8 |
| M10×1 | 10 | 1 | 9,350 | 8,917 | 9 |
| M12×1,5 | 12 | 1,5 | 11,026 | 10,376 | 10,5 |
| M12×1,25 | 12 | 1,25 | 11,188 | 10,647 | 10,8 |
| M12×1 | 12 | 1 | 11,350 | 10,917 | 11 |
| M14×1,5 | 14 | 1,5 | 13,026 | 12,376 | 12,5 |
| M14×1 | 14 | 1 | 13,350 | 12,917 | 13 |
| M16×1,5 | 16 | 1,5 | 15,026 | 14,376 | 14,5 |
| M16×1 | 16 | 1 | 15,350 | 14,917 | 15 |
| M18×2 | 18 | 2 | 16,701 | 15,835 | 16 |
| M18×1,5 | 18 | 1,5 | 17,026 | 16,376 | 16,5 |
| M18×1 | 18 | 1 | 17,350 | 16,917 | 17 |
| M20×2 | 20 | 2 | 18,701 | 17,835 | 18 |
| M20×1,5 | 20 | 1,5 | 19,026 | 18,376 | 18,5 |
| M20×1,25 | 20 | 1,25 | 19,188 | 18,647 | 18,8 |
| M22×2 | 22 | 2 | 20,701 | 19,835 | 20 |
| M22×1,5 | 22 | 1,5 | 21,026 | 20,376 | 20,5 |
| M24×2 | 24 | 2 | 22,701 | 21,835 | 22 |
| M24×1,5 | 24 | 1,5 | 23,026 | 22,376 | 22,5 |
| M27×2 | 27 | 2 | 25,701 | 24,835 | 25 |
| M27×1,5 | 27 | 1,5 | 26,026 | 25,376 | 25,5 |
| M30×2 | 30 | 2 | 28,701 | 27,835 | 28 |
| M30×1,5 | 30 | 1,5 | 29,026 | 28,376 | 28,5 |
| M33×2 | 33 | 2 | 31,701 | 30,835 | 31 |
| M33×1,5 | 33 | 1,5 | 32,026 | 31,376 | 31,5 |
| M36×3 | 36 | 3 | 34,051 | 32,752 | 33 |
| M36×2 | 36 | 2 | 34,701 | 33,835 | 34 |
| M36×1,5 | 36 | 1,5 | 35,026 | 34,376 | 34,5 |
| M42×1,5 | 42 | 1,5 | 41,026 | 40,376 | 40,5 |
| M48×1,5 | 48 | 1,5 | 47,026 | 46,376 | 46,5 |
Menší rozteč sama o sobě neznamená přesnější vyrobení závitu. Přesnost hotového závitu určuje jeho toleranční třída a skutečné rozměry po výrobě. Jemný závit má při stejném jmenovitém průměru větší průměr jádra a více závitů na stejné délce než odpovídající závit se základní roztečí.
Jak vybrat vrták pro metrický závit
Pro rychlý odhad předvrtání pod běžný řezný závitník lze u metrických závitů M a MF použít jednoduché dílenské pravidlo:

kde dv je přibližný průměr vrtáku, d jmenovitý průměr závitu a P jeho rozteč.
Pro závit M8×1,25 vychází:
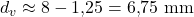
V praxi se běžně zvolí vrták 6,8 mm. Pro M10×1,5 vychází 8,5 mm a pro jemný závit M10×1 přibližně 9 mm.
Výpočet d – P je praktické přiblížení, nikoli vzorec pro základní malý průměr D1. Výsledný otvor ovlivňují také tolerance vrtáku, házení nástroje, materiál, způsob chlazení, povlak závitníku a požadovaný podíl vytvořeného profilu.
Jedna tabulková hodnota často odpovídá přibližně 75% profilu závitu. V některých aplikacích může větší předvrtání a nižší podíl profilu výrazně prodloužit životnost závitníku, aniž by bylo vhodné použít stejnou změnu automaticky pro všechny materiály a spoje.
Řezný a tvářecí závitník vyžadují jiné předvrtání
Řezný závitník odebírá materiál a vytváří třísky. Hodnoty ve sloupci předvrtání jsou určeny právě pro tento běžný způsob výroby závitu.
Tvářecí závitník materiál neodřezává, ale plasticky jej přemisťuje do profilu závitu. Proto obvykle vyžaduje větší a přesněji vyrobený otvor než řezný závitník stejného rozměru.
Pro tvářecí závitník nelze bez kontroly použít hodnotu ze sloupce této tabulky. Správný průměr je nutné odečíst z katalogu výrobce konkrétního nástroje. Příliš malý otvor výrazně zvyšuje krouticí moment při tváření a může poškodit závitník nebo obrobek.
Otvor pro závit a průchozí otvor pro šroub
Otvor určený k vyříznutí vnitřního závitu je menší než jmenovitý průměr závitu. V jeho stěně musí zůstat materiál, ze kterého závitník vytvoří profil.
Průchozí otvor má naopak umožnit volný průchod šroubu, a proto je větší než jmenovitý průměr šroubu. Jeho konkrétní velikost závisí na požadované vůli, konstrukční dokumentaci a příslušné normě.
U závitu M8×1,25 se lze setkat například s těmito různými hodnotami:
- 6,647 mm – základní malý průměr D1 vnitřního závitu,
- 6,8 mm – běžné předvrtání před použitím řezného závitníku,
- více než 8 mm – průchozí otvor pro šroub, jehož přesný průměr závisí na požadované vůli.
Tyto hodnoty si neodporují. Každá popisuje jinou geometrickou nebo technologickou vlastnost otvoru.
Co znamená M8, M8×1 a M8×1-6H
Písmeno M označuje metrický závit ISO. Číslo bezprostředně za písmenem M udává jmenovitý průměr závitu v milimetrech.
- M8 – metrický závit o jmenovitém průměru 8 mm se základní roztečí 1,25 mm,
- M8×1 – jemný metrický závit o jmenovitém průměru 8 mm a rozteči 1 mm,
- M8×1-6H – vnitřní závit M8×1 v toleranční třídě 6H,
- M8×1-6g – vnější závit M8×1 v toleranční třídě 6g.
Velká písmena označují toleranční pole vnitřních závitů a malá písmena pole vnějších závitů. Číslice označuje stupeň tolerance. Úplné mezní rozměry závitu závisejí na jeho průměru, rozteči, toleranční třídě a délce zašroubování.
Hodnoty D1 a D2 uvedené v tabulkách jsou základní rozměry před započtením příslušných odchylek. Nelze je proto považovat za úplné kontrolní meze závitu 6H, 6g ani jiné třídy.
Jmenovitý, střední a malý průměr závitu
Základní profil metrického závitu ISO má úhel 60°. Výška základního trojúhelníku profilu závisí na rozteči:
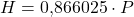
Základní střední průměr vnitřního a vnějšího závitu lze určit ze vztahu:

Základní malý průměr vnitřního závitu je:
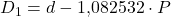
Pro M8×1,25 vychází základní střední průměr D2/d2 přibližně 7,188 mm a základní malý průměr D1 přibližně 6,647 mm.
Jedná se o geometrické rozměry základního profilu. Hotový závit musí splnit mezní rozměry stanovené pro konkrétní toleranční třídu a nelze jej posoudit pouze porovnáním s jednou hodnotou z tabulky.
Jak poznat neznámý metrický závit
Nejprve změřte posuvným měřítkem vnější průměr závitu. Poté určete rozteč pomocí závitové měrky. Pokud měrku nemáte, lze orientačně změřit délku přes několik mezer mezi závity a vydělit ji jejich počtem.
Například závity M10×1,5, M10×1,25 a M10×1 mají podobný vnější průměr, ale jinou rozteč a nejsou vzájemně zaměnitelné. Samotné změření průměru proto k bezpečné identifikaci nestačí.
Skutečný vnější průměr hotového šroubu může být kvůli tolerančnímu poli o něco menší než jmenovitých 10 mm. Pro přesnou kontrolu vnitřních a vnějších závitů se používají také závitové kalibry typu dobrý a zmetkový, nikoli pouze posuvné měřítko.
Nejčastější chyby při používání tabulky
- Záměna základního malého průměru D1 za doporučený průměr vrtáku.
- Použití předvrtání pro řezný závitník také pro tvářecí závitník.
- Předpoklad, že označení M8 vždy znamená M8×1 bez kontroly rozteče.
- Záměna otvoru pro závit za průchozí otvor pro šroub.
- Použití pravidla d – P bez kontroly doporučení výrobce nástroje.
- Posuzování hotového závitu pouze podle základních hodnot bez zohlednění toleranční třídy.
- Určování neznámého závitu pouze podle vnějšího průměru bez změření rozteče.
Další praktické tabulky a výpočtové nástroje najdete v přehledu Technické nástroje.
Zdroje a další materiály
- Česká agentura pro standardizaci – ČSN ISO 261, metrické závity ISO pro všeobecné použití
- ISO 68-1:2023 – základní a návrhový profil metrických závitů ISO
- ISO 724:2023 – základní rozměry metrických závitů ISO
- ISO 965-1:2026 – zásady a základní údaje tolerančního systému
- ISO 965-2:2024 – mezní rozměry závitů v běžných tolerančních třídách
- Dormer Pramet – volba předvrtání pro řezné a tvářecí závitníky
- Guhring – vliv průměru předvrtání na podíl profilu a životnost závitníku




