
Tabela gwintów metrycznych zawiera standardowe skoki gwintów zwykłych i popularnych gwintów drobnozwojnych, podstawowe średnice profilu oraz typowe średnice wierteł stosowanych przed nacinaniem gwintu.
Wartości D2/d2 i D1 są wymiarami podstawowymi wynikającymi z geometrii profilu ISO. Kolumna z wiertłem ma charakter technologiczny i dotyczy typowego gwintownika skrawającego — nie jest to ani średnica D1, ani otwór przelotowy pod śrubę.
Tabela gwintów metrycznych zwykłych
Jeżeli w oznaczeniu gwintu metrycznego nie podano skoku, przyjmuje się skok zwykły. Przykładowo zapis M8 oznacza standardowo gwint M8×1,25, natomiast M10 oznacza M10×1,5.
| Gwint | d [mm] | P [mm] | D2/d2 [mm] | D1 [mm] | Wiertło [mm] |
|---|---|---|---|---|---|
| M1 | 1 | 0,25 | 0,838 | 0,729 | 0,75 |
| M1,2 | 1,2 | 0,25 | 1,038 | 0,929 | 0,95 |
| M1,4 | 1,4 | 0,3 | 1,205 | 1,075 | 1,1 |
| M1,6 | 1,6 | 0,35 | 1,373 | 1,221 | 1,25 |
| M1,8 | 1,8 | 0,35 | 1,573 | 1,421 | 1,45 |
| M2 | 2 | 0,4 | 1,740 | 1,567 | 1,6 |
| M2,2 | 2,2 | 0,45 | 1,908 | 1,713 | 1,75 |
| M2,5 | 2,5 | 0,45 | 2,208 | 2,013 | 2,05 |
| M3 | 3 | 0,5 | 2,675 | 2,459 | 2,5 |
| M3,5 | 3,5 | 0,6 | 3,110 | 2,850 | 2,9 |
| M4 | 4 | 0,7 | 3,545 | 3,242 | 3,3 |
| M4,5 | 4,5 | 0,75 | 4,013 | 3,688 | 3,7 |
| M5 | 5 | 0,8 | 4,480 | 4,134 | 4,2 |
| M5,5 | 5,5 | 0,9 | 4,915 | 4,526 | 4,6 |
| M6 | 6 | 1 | 5,350 | 4,917 | 5 |
| M7 | 7 | 1 | 6,350 | 5,917 | 6 |
| M8 | 8 | 1,25 | 7,188 | 6,647 | 6,8 |
| M9 | 9 | 1,25 | 8,188 | 7,647 | 7,8 |
| M10 | 10 | 1,5 | 9,026 | 8,376 | 8,5 |
| M11 | 11 | 1,5 | 10,026 | 9,376 | 9,5 |
| M12 | 12 | 1,75 | 10,863 | 10,106 | 10,2 |
| M14 | 14 | 2 | 12,701 | 11,835 | 12 |
| M16 | 16 | 2 | 14,701 | 13,835 | 14 |
| M18 | 18 | 2,5 | 16,376 | 15,294 | 15,5 |
| M20 | 20 | 2,5 | 18,376 | 17,294 | 17,5 |
| M22 | 22 | 2,5 | 20,376 | 19,294 | 19,5 |
| M24 | 24 | 3 | 22,051 | 20,752 | 21 |
| M27 | 27 | 3 | 25,051 | 23,752 | 24 |
| M30 | 30 | 3,5 | 27,727 | 26,211 | 26,5 |
| M33 | 33 | 3,5 | 30,727 | 29,211 | 29,5 |
| M36 | 36 | 4 | 33,402 | 31,670 | 32 |
| M39 | 39 | 4 | 36,402 | 34,670 | 35 |
| M42 | 42 | 4,5 | 39,077 | 37,129 | 37,5 |
| M45 | 45 | 4,5 | 42,077 | 40,129 | 40,5 |
| M48 | 48 | 5 | 44,752 | 42,587 | 43 |
| M52 | 52 | 5 | 48,752 | 46,587 | 47 |
| M56 | 56 | 5,5 | 52,428 | 50,046 | 50,5 |
| M60 | 60 | 5,5 | 56,428 | 54,046 | 54,5 |
| M64 | 64 | 6 | 60,103 | 57,505 | 58 |
d oznacza średnicę nominalną, P skok gwintu, D2/d2 podstawową średnicę podziałową, a D1 podstawową średnicę wewnętrzną gwintu wewnętrznego. Są to wartości geometryczne, a nie pełne granice wymiarowe gotowego gwintu.
Średnice wierteł podano jako typowe wartości stosowane przed nacinaniem gwintu gwintownikiem skrawającym. Dla konkretnego materiału, procentowego wypełnienia zarysu lub narzędzia specjalnego właściwa wartość może być inna.
Tabela gwintów metrycznych drobnozwojnych
Gwint drobnozwojny ma mniejszy skok niż gwint zwykły o tej samej średnicy nominalnej. Skok musi być podany w oznaczeniu, dlatego zapisuje się np. M8×1, M10×1,25 albo M12×1.
| Gwint | d [mm] | P [mm] | D2/d2 [mm] | D1 [mm] | Wiertło [mm] |
|---|---|---|---|---|---|
| M4×0,5 | 4 | 0,5 | 3,675 | 3,459 | 3,5 |
| M5×0,5 | 5 | 0,5 | 4,675 | 4,459 | 4,5 |
| M6×0,75 | 6 | 0,75 | 5,513 | 5,188 | 5,2 |
| M8×1 | 8 | 1 | 7,350 | 6,917 | 7 |
| M8×0,75 | 8 | 0,75 | 7,513 | 7,188 | 7,3 |
| M10×1,25 | 10 | 1,25 | 9,188 | 8,647 | 8,8 |
| M10×1 | 10 | 1 | 9,350 | 8,917 | 9 |
| M12×1,5 | 12 | 1,5 | 11,026 | 10,376 | 10,5 |
| M12×1,25 | 12 | 1,25 | 11,188 | 10,647 | 10,8 |
| M12×1 | 12 | 1 | 11,350 | 10,917 | 11 |
| M14×1,5 | 14 | 1,5 | 13,026 | 12,376 | 12,5 |
| M16×1,5 | 16 | 1,5 | 15,026 | 14,376 | 14,5 |
| M18×2 | 18 | 2 | 16,701 | 15,835 | 16 |
| M18×1,5 | 18 | 1,5 | 17,026 | 16,376 | 16,5 |
| M20×2 | 20 | 2 | 18,701 | 17,835 | 18 |
| M20×1,5 | 20 | 1,5 | 19,026 | 18,376 | 18,5 |
| M22×1,5 | 22 | 1,5 | 21,026 | 20,376 | 20,5 |
| M24×2 | 24 | 2 | 22,701 | 21,835 | 22 |
| M24×1,5 | 24 | 1,5 | 23,026 | 22,376 | 22,5 |
| M27×2 | 27 | 2 | 25,701 | 24,835 | 25 |
| M30×2 | 30 | 2 | 28,701 | 27,835 | 28 |
| M33×2 | 33 | 2 | 31,701 | 30,835 | 31 |
| M36×3 | 36 | 3 | 34,051 | 32,752 | 33 |
| M36×2 | 36 | 2 | 34,701 | 33,835 | 34 |
Mniejszy skok nie oznacza dokładniejszego wykonania gwintu. Dokładność i pasowanie określa klasa tolerancji. Gwint drobnozwojny ma natomiast większą średnicę rdzenia oraz więcej zwojów na tej samej długości niż odpowiadający mu gwint zwykły.
Jak dobrać wiertło pod gwint metryczny?
Dla standardowego gwintownika skrawającego można zastosować prostą regułę warsztatową:

gdzie dw oznacza średnicę wiertła, d średnicę nominalną gwintu, a P jego skok.
Dla gwintu M8×1,25:
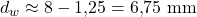
Wybiera się więc typowe wiertło 6,8 mm. Dla M10×1,5 otrzymujemy 8,5 mm, a dla drobnozwojnego M10×1 — 9 mm.
Wzór jest praktycznym przybliżeniem, a nie wzorem na średnicę D1. Przy otworach dokładnych znaczenie mają również rzeczywista średnica wykonanego otworu, bicie narzędzia, materiał, powłoka gwintownika i wymagany procent wypełnienia zarysu. Pomocny może być również materiał o tym, jak dobrać parametry wiercenia.
Wiertło pod gwintownik skrawający a wygniatający
Tabela gwintów metrycznych podaje otwory odpowiednie dla typowego gwintownika skrawającego, który usuwa materiał i tworzy wióry. Gwintownik wygniatający przemieszcza materiał plastycznie, dlatego wymaga większego oraz dokładniej wykonanego otworu.
Nie należy stosować pod wygniatak wartości z kolumny „Wiertło” bez sprawdzenia zaleceń producenta narzędzia. Zbyt mały otwór gwałtownie zwiększa moment gwintowania i może spowodować uszkodzenie narzędzia lub detalu.
Otwór pod gwint a otwór przelotowy
Otwór pod gwint jest mniejszy od średnicy nominalnej, ponieważ w jego ściankach ma zostać wykonany profil gwintu. Otwór przelotowy ma natomiast umożliwić swobodne przejście śruby i dlatego jest większy od jej nominalnej średnicy.
Dla śruby M8 można spotkać trzy różne wartości:
- 6,647 mm — podstawowa średnica wewnętrzna D1 gwintu M8×1,25,
- 6,8 mm — typowe wiertło przed nacinaniem gwintu skrawającego,
- więcej niż 8 mm — otwór przelotowy, którego dokładny wymiar zależy od wymaganej klasy luzu.
Wartości te nie są sprzeczne, ponieważ opisują inne elementy i inne etapy wykonania połączenia.
Co oznaczają M8, M8×1 i M8-6H?
Litera M oznacza gwint metryczny ISO, a następująca po niej liczba określa średnicę nominalną w milimetrach.
- M8 — gwint o średnicy nominalnej 8 mm i standardowym skoku zwykłym 1,25 mm,
- M8×1 — gwint drobnozwojny o średnicy 8 mm i skoku 1 mm,
- M8×1-6H — gwint wewnętrzny M8×1 w klasie tolerancji 6H,
- M8×1-6g — gwint zewnętrzny M8×1 w klasie tolerancji 6g.
Wielkie litery oznaczają pola tolerancji gwintów wewnętrznych, a małe — zewnętrznych. Cyfra opisuje stopień tolerancji. Rzeczywiste wymiary graniczne zależą również od średnicy, skoku i długości skręcenia, dlatego nie wynikają wyłącznie z wartości podstawowych w tabeli.
Średnica nominalna, podziałowa i wewnętrzna
Podstawowy profil gwintu metrycznego ma kąt 60°. Jego wysokość teoretyczna zależy od skoku:
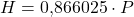
Podstawową średnicę podziałową można obliczyć ze wzoru:

Podstawowa średnica wewnętrzna gwintu wewnętrznego wynosi:
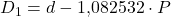
Dla M8×1,25 otrzymujemy D2/d2 ≈ 7,188 mm oraz D1 ≈ 6,647 mm. Są to wymiary profilu podstawowego przed zastosowaniem odchyłek właściwych dla konkretnej klasy tolerancji.
Jak rozpoznać nieznany gwint metryczny?
Najpierw należy zmierzyć suwmiarką średnicę zewnętrzną gwintu, a następnie określić skok grzebieniem do gwintów. Jeżeli nie ma grzebienia, można zmierzyć długość obejmującą kilka zwojów i podzielić ją przez liczbę odstępów.
Przykładowo gwinty M10×1,5, M10×1,25 i M10×1 mają podobną średnicę zewnętrzną, ale nie są wzajemnie zamienne. Sama suwmiarka nie wystarcza więc do prawidłowej identyfikacji.
Średnica zmierzona na gotowej śrubie może być nieco mniejsza od wartości nominalnej z powodu pola tolerancji. Do kontroli wykonanych gwintów stosuje się również sprawdziany przechodnie i nieprzechodnie, a nie wyłącznie pomiar średnicy zewnętrznej.
Źródła i materiały
- ISO 68-1 – ISO general purpose screw threads: basic profile for metric screw threads
- ISO 261 – ISO general purpose metric screw threads: general plan
- ISO 262 – selected sizes for metric screws, bolts and nuts
- ISO 724 – basic dimensions of ISO metric screw threads
- ISO 965-1 – tolerances for ISO general purpose metric screw threads


