

Maszyna może pracować przez większość zmiany, a mimo to wykonać znacznie mniej dobrych sztuk, niż zakładał plan. Sam czas pracy nie pokazuje strat wynikających z obniżonej prędkości, krótkich zatrzymań czy braków jakościowych. Wskaźnik OEE łączy te trzy obszary w jednym modelu i pozwala szybko określić, gdzie proces traci efektywność.
Co mierzy wskaźnik OEE?
OEE, czyli Overall Equipment Effectiveness, określa, jaka część zaplanowanego czasu produkcji została wykorzystana na wytwarzanie dobrych wyrobów z założoną prędkością procesu.
Wartość wynika z trzech składowych: dostępności, wydajności i jakości. Zależność zapisuje się jako 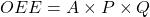 .
Dostępność – Availability
Pokazuje, ile z zaplanowanego czasu produkcji maszyna rzeczywiście pracowała. Obniżają ją przede wszystkim awarie, przezbrojenia, regulacje i inne postoje zaliczane do czasu produkcyjnego.
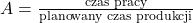
Wydajność – Performance
Porównuje rzeczywiste tempo pracy z tempem referencyjnym. Uwzględnia zarówno dłuższą pracę poniżej założonej prędkości, jak i krótkie zatrzymania, które nie zawsze są rejestrowane jako klasyczne przestoje.
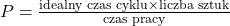
Jakość – Quality
Określa udział dobrych sztuk w całej produkcji. Braki, odrzuty oraz wyroby wymagające ponownego wykonania operacji oznaczają wykorzystanie czasu maszyny bez uzyskania pełnowartościowego produktu.
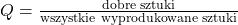
Przykład obliczenia
Załóżmy, że stanowisko miało produkować przez 420 minut. Z powodu postojów faktyczny czas pracy wyniósł 360 minut. Idealny cykl to 0,5 minuty na sztukę. W tym czasie wykonano 650 sztuk, z czego 630 spełniło wymagania jakościowe.
| Składowa | Wynik |
|---|---|
| Dostępność | 360 / 420 = 85,7% |
| Wydajność | (0,5 × 650) / 360 = 90,3% |
| Jakość | 630 / 650 = 96,9% |
| OEE | 85,7% × 90,3% × 96,9% = 75,0% |
Końcowe 75% nie mówi jeszcze, co należy poprawić. Znacznie ważniejsza jest struktura wyniku. W tym przypadku największą stratę powoduje dostępność, więc pierwszym krokiem powinna być analiza przyczyn postojów, a nie np. zwiększanie prędkości maszyny.
Ten sam wynik może oznaczać zupełnie inny problem
Dwie linie mogą mieć niemal identyczny wynik końcowy, mimo że wymagają zupełnie innych działań.
| Linia A | Linia B | |
|---|---|---|
| Dostępność | 72% | 98% |
| Wydajność | 98% | 73% |
| Jakość | 99% | 98% |
| OEE | 69,9% | 70,1% |
Linia A po uruchomieniu pracuje prawidłowo, ale zbyt często stoi. Linia B jest dostępna niemal cały czas, lecz pracuje znacznie poniżej założonego tempa. Próba poprawy obu procesów za pomocą tych samych działań byłaby błędem.
Gdzie powstają straty?
Klasyczny model TPM grupuje najważniejsze straty w sześciu obszarach. Dzięki temu trzy składowe można przełożyć na konkretne zjawiska występujące na hali.
| Obszar | Typowe straty |
|---|---|
| Dostępność | awarie, przezbrojenia i regulacje |
| Wydajność | mikroprzestoje, praca z obniżoną prędkością |
| Jakość | braki podczas produkcji, straty rozruchowe |
To właśnie zejście z poziomu jednej wartości procentowej do konkretnych strat daje podstawę do działań. Sam wynik jest sygnałem, a nie diagnozą.
Czy 85% oznacza dobrą produkcję?
Wartość 85% jest często podawana jako poziom „world class”, ale nie należy traktować jej jako uniwersalnej granicy. Innych wyników można oczekiwać od linii produkującej przez wiele godzin ten sam wyrób, a innych od zakładu realizującego krótkie serie z częstymi przezbrojeniami.
Więcej informacji daje porównywanie tego samego procesu w czasie, pod warunkiem zachowania identycznych zasad pomiaru. Wzrost z 62 do 70% może mieć większą wartość praktyczną niż porównanie 70% jednej maszyny z 80% zupełnie innego stanowiska.
Czego ten wskaźnik nie pokazuje?
Nie jest to uniwersalna miara kondycji zakładu. Nie pokazuje bezpośrednio kosztów, marży, zużycia energii ani zapotrzebowania na produkt. Nie odpowiada również na pytanie, czy dana maszyna jest wąskim gardłem procesu.
Stanowisko może osiągać bardzo dobry wynik w zaplanowanym czasie, ale być wykorzystywane tylko przez część doby. Z kolei poprawa efektywności maszyny, która nie ogranicza przepływu produkcji, może nie zwiększyć wydajności całej linii ani o jedną sztukę.
Nie należy też traktować wyniku jako prostego miernika pracy operatora. Na straty wpływają m.in. stan techniczny urządzeń, materiał, logistyka, planowanie, technologia i organizacja procesu.
Najczęstsze błędy w obliczeniach
- Zmiana definicji czasu planowanego. Wyłączenie części postojów z czasu produkcji może poprawić wynik na papierze bez jakiejkolwiek zmiany na hali.
- Zawyżony idealny czas cyklu. Jeżeli jako wartość referencyjną przyjmie się historyczną średnią zawierającą już straty, spadki wydajności zostaną częściowo ukryte.
- Performance powyżej 100%. Zwykle oznacza błędnie zdefiniowany czas cyklu lub niewłaściwe dane wejściowe.
- Pomijanie mikroprzestojów. Kilkadziesiąt zatrzymań po kilkanaście sekund może mieć większy wpływ na zmianę niż pojedyncza dobrze udokumentowana awaria.
- Ukrywanie poprawek jakościowych. Rework zużywa czas procesu i nie powinien sztucznie poprawiać udziału dobrej produkcji.
- Proste uśrednianie wyników różnych stanowisk. Maszyny pracujące w innych warunkach, z innymi produktami i czasami cyklu nie zawsze są bezpośrednio porównywalne.
Skąd brać dane do obliczeń?
Przy pojedynczym stanowisku wystarczający może być raport operatora lub dobrze przygotowany arkusz. Problem pojawia się przy większej liczbie maszyn, częstych zmianach stanu i krótkich zatrzymaniach. Ręczne zapisy zaczynają wtedy upraszczać rzeczywisty przebieg zmiany.
Część danych można pobierać bezpośrednio ze sterowników, liczników i układów automatyki. W większych instalacjach służą do tego również systemy nadzorujące realizację produkcji. Przykładem jest System MES – nowoczesne oprogramowanie do zarządzania produkcją, umożliwiający m.in. zbieranie danych z maszyn, śledzenie bieżących wyników oraz analizę przestojów i tempa produkcji.
Automatyczne pozyskanie czasu pracy i liczby sztuk nie rozwiązuje jednak problemu złej metodologii. System może dokładnie zarejestrować siedem minut postoju, ale nadal trzeba prawidłowo określić jego przyczynę, czas referencyjny i sposób klasyfikacji straty.
Jak wykorzystać wynik w praktyce?
Celem nie powinno być samo podnoszenie procentu na dashboardzie. Najpierw trzeba znaleźć składową odpowiadającą za największą stratę, a następnie zejść do jej rzeczywistych przyczyn.
- Ustalić jednolite zasady pomiaru.
- Rozdzielić straty dostępności, wydajności i jakości.
- Zidentyfikować największą kategorię strat.
- Rozbić ją na konkretne przyczyny, np. metodą Pareto.
- Usunąć najważniejszą przyczynę i ponownie zmierzyć proces.
Jeżeli ograniczeniem jest przezbrojenie, sens może mieć SMED. Przy awariach – działania utrzymania ruchu i analiza przyczyn źródłowych. Przy brakach – kontrola stabilności procesu i parametrów technologicznych. Sam wskaźnik nie wybiera rozwiązania. Pokazuje jedynie, gdzie warto go szukać.
Najważniejsza jest przyczyna straty, nie sam procent
Jedna wartość jest wygodna do obserwowania trendu, ale niewystarczająca do zarządzania procesem. Znacznie więcej mówi podział na dostępność, tempo pracy i jakość, a następnie analiza zdarzeń stojących za każdą stratą. Dopiero wtedy pomiar staje się narzędziem do poprawy produkcji, a nie kolejnym KPI wyświetlanym na ekranie.


