
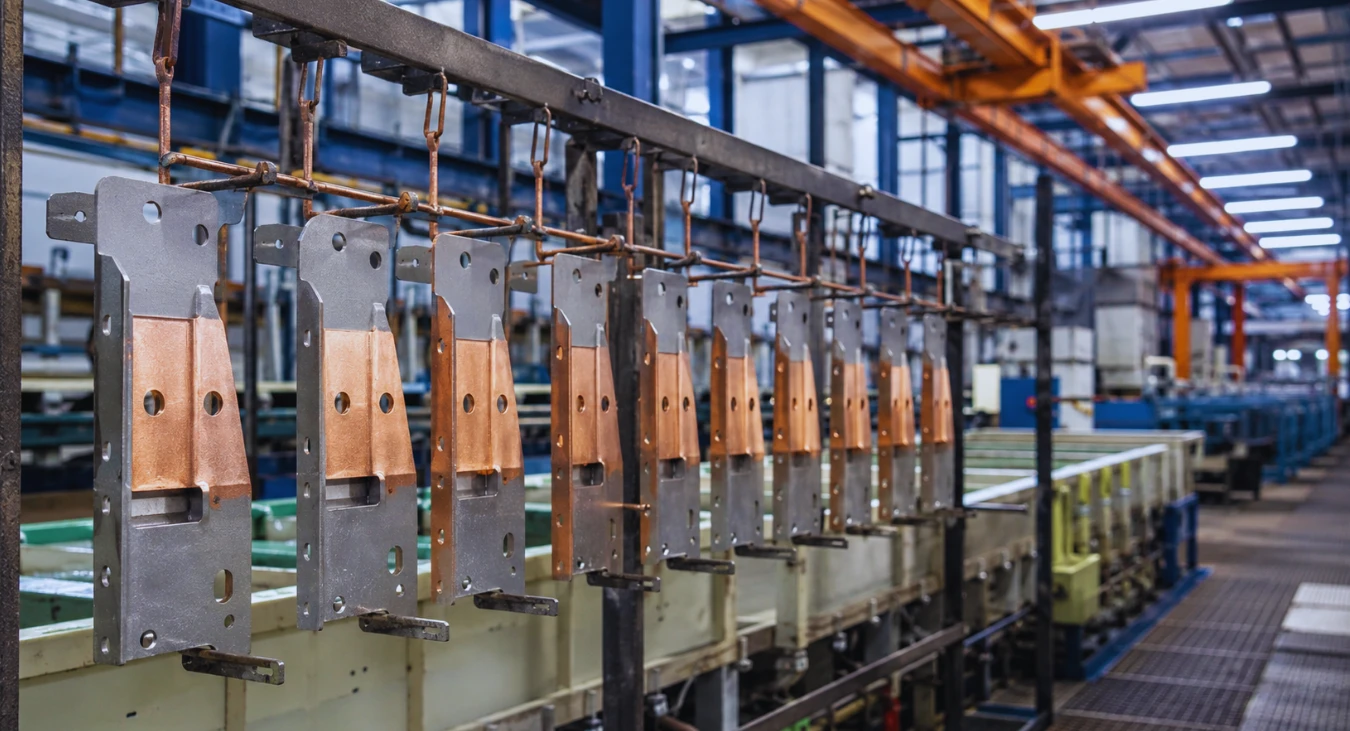
Miedziowanie stali polega na pokryciu stalowego elementu warstwą miedzi, najczęściej metodą galwaniczną. Taka warstwa może poprawiać przewodność, ułatwiać lutowanie, przygotować powierzchnię pod kolejne powłoki albo pełnić funkcję technologiczną, na przykład przy selektywnej obróbce cieplno-chemicznej.
Nie jest to jednak uniwersalne zabezpieczenie antykorozyjne stali. Miedź nie działa jak cynk, czyli nie chroni stali ofiarnie. Jeśli powłoka jest porowata, uszkodzona albo pracuje w wilgotnym środowisku, trzeba patrzeć na cały system powłokowy, a nie tylko na sam kolor miedzi.
Czym jest miedziowanie stali?
Miedziowanie to proces nakładania powłoki miedzianej na powierzchnię elementu. W przemyśle najczęściej chodzi o miedziowanie galwaniczne, czyli osadzanie metalu z kąpieli elektrolitycznej pod wpływem prądu. Z punktu widzenia użytkownika detalu ważniejszy od samej chemii kąpieli jest jednak cel: po co ta miedź ma się znaleźć na stali.
Warstwa może być cienka, gdy działa jako podkład albo tak zwany strike pod kolejne powłoki. Może też być grubsza, jeśli ma pełnić konkretną funkcję technologiczną. Nie zawsze jest powłoką końcową. Bardzo często jest etapem pośrednim między stalą a właściwą warstwą roboczą lub dekoracyjną.
Dlatego samo hasło „miedziowanie” mówi za mało. Trzeba jeszcze wiedzieć, czy chodzi o przewodność, lutowność, przyczepność następnej powłoki, maskowanie przed obróbką cieplno-chemiczną, czy tylko o efekt wizualny.
Po co nakłada się warstwę miedzi?
| Zastosowanie | Po co stosuje się miedź? | Główne ograniczenie |
|---|---|---|
| Podkład pod nikiel, chrom, cynę lub srebro | poprawa przyczepności, wyrównanie powierzchni, warstwa pośrednia | miedź zwykle nie jest wtedy finalną powłoką roboczą |
| Elementy elektryczne | lepsza przewodność elektryczna niż stal | liczy się ciągłość, grubość i jakość kontaktu powłoki |
| Lutowanie i styki | łatwiejsze lutowanie oraz poprawa powierzchni kontaktowej | powłoka musi być czysta i dobrana do dalszego procesu |
| Maskowanie przed nawęglaniem lub azotowaniem | ograniczenie dyfuzji węgla albo azotu w wybranych strefach | wymaga kontroli grubości, ciągłości i późniejszej obróbki procesu |
| Funkcja pomocnicza przy tarciu | smarność, docieranie, warstwa przejściowa w wybranych zastosowaniach | nie zastępuje twardych powłok przeciwzużyciowych |
| System powłokowy | warstwa barierowa lub technologiczna w układzie wielowarstwowym | sama miedź nie daje stali ochrony ofiarnej jak cynk |
Miedziowanie jako warstwa pośrednia pod inne powłoki
Jednym z najważniejszych zastosowań miedziowania stali jest warstwa pośrednia. Miedź może poprawić przyczepność kolejnych powłok, wyrównać drobne nierówności i stworzyć bardziej podatną, ciągliwą warstwę pod dalsze procesy. To ma znaczenie zwłaszcza w układach wielowarstwowych, gdzie każda warstwa pełni inną funkcję.
Dobrym przykładem jest układ, w którym miedź jest podkładem pod nikiel albo chrom. Wtedy nie chodzi o to, że miedź ma być ostatnią powierzchnią roboczą. Ma przygotować stal pod kolejną powłokę, poprawić warunki osadzania i ograniczyć problemy z przyczepnością. Właśnie dlatego przy takich tematach trzeba rozróżniać powłoki techniczne, dekoracyjne i technologiczne, bo ich zadania nie są takie same.
Warstwa pośrednia może też mieć znaczenie przy detalach wymagających polerowania, wyrównania powierzchni albo późniejszego cynowania, srebrzenia czy niklowania. Samo miedziowanie nie jest wtedy celem końcowym, tylko etapem przygotowania powierzchni.
Przewodność, lutowanie, tarcie i funkcje technologiczne
Miedź ma kilka cech, których stal nie zapewnia w takim samym stopniu. Dlatego warstwa miedziana może być używana nie dla wyglądu, ale dla konkretnego efektu technicznego.
Przewodność i lutowanie
Stal jest dużo gorszym przewodnikiem niż miedź. Jeśli element stalowy ma pracować w układzie elektrycznym, styku, połączeniu przewodzącym albo miejscu wymagającym lutowania, powłoka miedziana może poprawić warunki kontaktu i dalszej obróbki. Nie oznacza to jednak, że każdy stalowy detal po miedziowaniu automatycznie staje się dobrym elementem elektrycznym. Liczy się grubość warstwy, ciągłość powłoki, stan powierzchni i sposób pracy styku.
Maskowanie przed nawęglaniem i azotowaniem
Bardzo technicznym zastosowaniem miedziowania jest maskowanie wybranych powierzchni przed procesami dyfuzyjnymi. Jeżeli część stalowa ma być nawęglana albo azotowana tylko w określonych miejscach, warstwa miedzi może ograniczać dostęp węgla lub azotu do stali w strefach, które mają pozostać bez utwardzenia powierzchniowego.
To nie jest dekoracja i nie jest klasyczna ochrona przed rdzą. To powłoka technologiczna używana po to, żeby proces obróbki cieplno-chemicznej zadziałał selektywnie. Po takim procesie detal często wymaga dalszej obróbki, czyszczenia albo usunięcia warstwy pomocniczej zgodnie z technologią.
Tarcie i funkcje pomocnicze
Miedź może pełnić także funkcję pomocniczą przy tarciu, docieraniu lub pracy elementów, w których potrzebna jest bardziej plastyczna warstwa powierzchniowa. Trzeba jednak uważać z interpretacją. Miedź nie jest cudowną powłoką przeciwzużyciową i nie zastępuje twardych warstw roboczych tam, gdzie detal pracuje pod dużym obciążeniem ściernym.
Właśnie dlatego dobór procesu powierzchniowego zawsze trzeba powiązać z celem. Inny sens ma miedziowanie, inny niklowanie, inny chrom techniczny, a jeszcze inny obróbka powierzchni stali nastawiona na tarcie, docieranie albo przygotowanie pod olej.
Ograniczenia – korozja, przyczepność i przygotowanie powierzchni
Największy błąd to traktowanie miedziowania stali jak prostego zabezpieczenia antykorozyjnego. Miedź jest bardziej szlachetna niż stal i nie chroni jej ofiarnie tak jak cynk. Jeżeli powłoka będzie uszkodzona, porowata albo nieszczelna, stal w odsłoniętych miejscach nadal może korodować, a w niektórych warunkach różnica potencjałów może pogorszyć sytuację lokalnie.
Drugie ograniczenie to przyczepność. Powłoka nie będzie pracować dobrze, jeśli stal jest źle odtłuszczona, zabrudzona, utleniona albo nieprzygotowana do procesu. W galwanice przygotowanie powierzchni nie jest formalnością. Od niego zależy, czy warstwa będzie ciągła, przyczepna i powtarzalna.
Trzecia rzecz to środowisko pracy. Miedź może być dobrym elementem systemu powłokowego, ale sama nie rozwiązuje każdego problemu z wilgocią, solami, chemikaliami czy ścieraniem. W środowisku korozyjnym trzeba dobrać cały układ: podłoże, przygotowanie, warstwę pośrednią, powłokę końcową i warunki eksploatacji.
Najprostsza zasada jest taka: miedziowanie stali ma sens wtedy, gdy warstwa miedzi ma konkretną funkcję. Jeśli celem jest przewodność, lutowanie, podkład pod kolejne powłoki albo selektywna obróbka cieplno-chemiczna, miedź może być bardzo przydatna. Jeśli celem jest tylko „żeby stal nie rdzewiała”, trzeba najpierw sprawdzić, czy miedź naprawdę jest właściwą odpowiedzią.


