
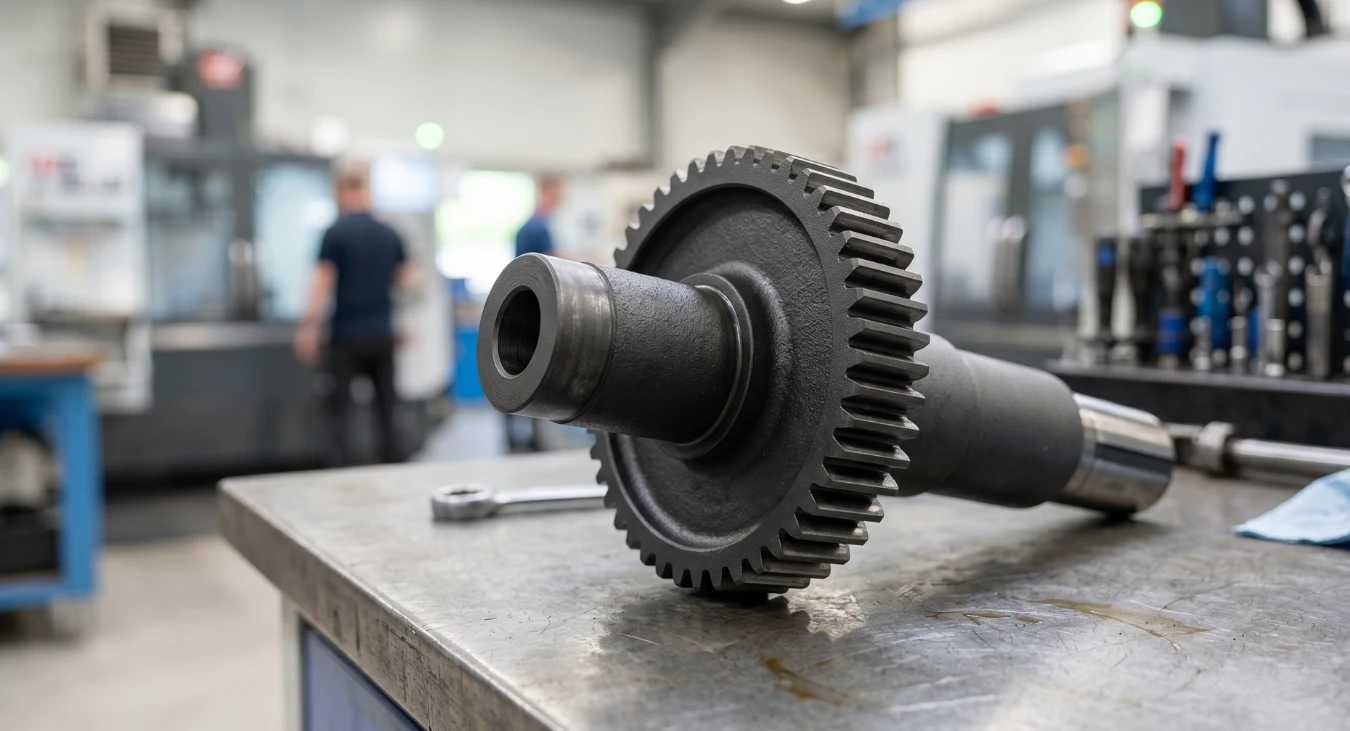
Fosforanowanie manganowe stosuje się na stalowych elementach wtedy, gdy powierzchnia ma lepiej współpracować z olejem lub smarem, a nie tylko ładnie wyglądać. Powłoka fosforanowa tworzy na stali warstwę konwersyjną o strukturze sprzyjającej zatrzymywaniu środka smarnego. Dzięki temu może ograniczać ryzyko zatarcia, ułatwiać docieranie i zmniejszać zużycie powierzchni roboczych.
Nie jest to jednak dekoracyjne czernienie ani uniwersalna ochrona antykorozyjna. Sama powłoka fosforanowa nie zastąpi oleju, smaru, właściwej geometrii, obróbki cieplnej ani dobrej jakości powierzchni. Jej sens pojawia się dopiero w konkretnym układzie: stalowy detal, tarcie, docieranie, środek smarny i warunki pracy, które uzasadniają taką obróbkę.
Fosforanowanie manganowe – szybkie porównanie z cynkowym i żelazowym
| Rodzaj fosforanowania | Główny cel | Typowe użycie | Ograniczenie |
|---|---|---|---|
| Fosforanowanie manganowe | poprawa warunków tarcia, docierania i współpracy z olejem lub smarem | części maszyn, elementy ślizgowe, koła zębate, wałki, tuleje, broń, gwinty narażone na zatarcie | nie jest samodzielną, pełną ochroną antykorozyjną do trudnych warunków |
| Fosforanowanie cynkowe | ochrona powierzchni i przygotowanie pod dalsze zabezpieczenie | podkład pod farbę, olej, wosk, zabezpieczenia antykorozyjne, elementy stalowe przed malowaniem | nie daje takich właściwości przeciwzatarciowych jak fosforan manganowy |
| Fosforanowanie żelazowe | proste przygotowanie powierzchni, zwykle pod powłoki lakiernicze | produkcja seryjna, elementy malowane, cienkie powłoki przygotowawcze | powłoka jest zwykle cieńsza i mniej robocza przy tarciu |
Czym jest fosforanowanie manganowe?
Fosforanowanie manganowe to proces chemicznej obróbki powierzchni stali, w którym powierzchnia metalu zostaje przekształcona w warstwę fosforanową. Nie jest to farba ani klasyczna powłoka galwaniczna nakładana jak osobny metal. To powłoka konwersyjna, czyli taka, która powstaje przez reakcję powierzchni podłoża z kąpielą fosforanową.
Efektem jest matowa, zwykle ciemnoszara lub czarna warstwa o krystalicznej strukturze. W praktyce ważniejsze od koloru jest to, że taka struktura może zatrzymywać olej, smar albo środek antykorozyjny. Właśnie dlatego fosforanowanie manganowe jest traktowane jako powłoka techniczna, a nie ozdobne wykończenie detalu.
Najczęściej dotyczy stali i stopów żelaza. Jeżeli ktoś mówi o fosforanowaniu manganowym „na każdy metal”, trzeba uważać. Dobór procesu zależy od materiału podłoża, stanu powierzchni, wcześniejszej obróbki i tego, co ma się stać z detalem po fosforanowaniu.
Dlaczego ta powłoka pomaga przy tarciu i docieraniu?
Powłoka sama nie smaruje jak olej
Największym skrótem myślowym jest traktowanie fosforanowania manganowego jak powłoki, która sama z siebie rozwiązuje problem tarcia. Tak to nie działa. Jej struktura jest użyteczna dlatego, że współpracuje z olejem, smarem albo środkiem zabezpieczającym. Powłoka pomaga zatrzymać środek smarny przy powierzchni, ale go nie zastępuje.
Przy ruchu ślizgowym, docieraniu nowych części albo pracy powierzchni pod naciskiem taka rezerwa oleju w strukturze powłoki może ograniczyć ryzyko suchego kontaktu metal-metal. To ważne zwłaszcza na początku pracy elementu, zanim powierzchnie robocze ułożą się względem siebie.
Docieranie, zatarcie i współpraca powierzchni
W zastosowaniach maszynowych fosforan manganowy bywa używany tam, gdzie trzeba ograniczyć ryzyko zatarcia, zakleszczania i przyspieszonego zużycia w pierwszym okresie pracy. Dotyczy to między innymi kół zębatych, wałków, tulei, pierścieni, części przekładni, elementów silnikowych i powierzchni ślizgowych.
Nie oznacza to, że powłoka naprawi źle zaprojektowany węzeł tarcia. Jeżeli nacisk jest zbyt duży, smarowanie źle dobrane, powierzchnia ma złą geometrię albo materiał bazowy nie pasuje do obciążenia, fosforanowanie manganowe tylko przesunie problem. Nie zastąpi poprawnej konstrukcji.
Gdzie fosforanowanie manganowe ma sens?
Najbardziej naturalne zastosowania to stalowe elementy robocze, które mają kontakt ślizgowy, pracują z olejem lub smarem i są narażone na zużycie powierzchniowe. W praktyce mogą to być części przekładni, koła zębate, wałki, tuleje, pierścienie, elementy z gwintem, części broni, niektóre narzędzia i detale maszynowe, które w pracy mają się dotrzeć, a nie zatrzeć.
Fosforanowanie manganowe dobrze pasuje tam, gdzie funkcją powłoki jest praca z powierzchnią, a nie sam wygląd. To podobna logika jak przy innych rozwiązaniach typu powłoki techniczne: liczy się zachowanie w kontakcie, zużycie, tarcie, współpraca z medium roboczym i trwałość, a nie tylko kolor detalu po procesie.
Warto też pamiętać o gwintach i elementach montażowych narażonych na zatarcie. W takich miejscach powłoka może pomagać w pracy z olejem lub pastą montażową, ale nie wolno mylić tego z gwarancją bezproblemowego montażu w każdych warunkach. Moment dokręcania, smar, materiał przeciwległy i stan gwintu nadal mają znaczenie.
Czego taka powłoka nie zrobi?
Fosforanowanie manganowe nie naprawi zużytej, porysowanej albo źle obrobionej powierzchni. Jeżeli detal ma złą geometrię, zbyt dużą chropowatość, wżery, przypalenia po szlifowaniu albo błędną twardość po obróbce cieplnej, powłoka nie cofnie tych problemów. Może je nawet uwidocznić, bo pracuje na tym, co dostała jako podłoże.
Nie jest też pełnym zabezpieczeniem antykorozyjnym na trudne środowisko. Fosforan manganowy może pomagać w ochronie, zwłaszcza po olejowaniu lub innym zabezpieczeniu końcowym, ale bez dodatkowego środka nie powinien być traktowany jak odpowiednik cynkowania, grubej powłoki malarskiej albo specjalistycznej ochrony chemicznej. Gdy głównym celem jest trwałość w wilgoci i atmosferze korozyjnej, trzeba porównać go z innymi metodami, takimi jak cynkowanie stali albo system powłok malarskich.
Nie należy też traktować tej obróbki jak dekoracyjnego czernienia. Kolor jest skutkiem ubocznym i może być pożądany wizualnie, ale w zastosowaniu technicznym ważniejsze są struktura powłoki, jej przyczepność, chłonność oleju i wpływ na współpracę powierzchni.
Przygotowanie powierzchni i olej po procesie – dlaczego to nie dodatek?
Efekt fosforanowania zaczyna się przed samym procesem. Powierzchnia musi być odtłuszczona, oczyszczona i przygotowana tak, aby reakcja chemiczna przebiegała równomiernie. Resztki oleju, zgorzelina, korozja, zabrudzenia po obróbce albo nierówny stan powierzchni mogą dać powłokę niejednorodną, słabo działającą albo trudną do późniejszej kontroli.
Po procesie równie ważne jest to, co dzieje się z detalem dalej. Olejowanie, smarowanie, woskowanie albo inne zabezpieczenie nie jest kosmetyką. W wielu zastosowaniach to właśnie post-treatment nadaje powłoce praktyczny sens: wypełnia jej strukturę, ogranicza korozję i poprawia warunki pierwszego kontaktu roboczego.
Dlatego nie powinno się oceniać fosforanowania manganowego tylko po kolorze albo samym fakcie wykonania procesu. Trzeba wiedzieć, jakie było podłoże, jaki był cel powłoki, czy przewidziano środek smarny i w jakich warunkach element będzie pracował.
Podsumowanie – matryca decyzyjna dla technologa
Fosforanowanie manganowe to sprawdzona, wysoce efektywna metoda modyfikacji warstwy wierzchniej, gdy celem jest ułatwienie docierania i ochrona przed zatarciem (scuffing) w obecności oleju. Nie powinno być jednak traktowane jako samodzielna powłoka barierowa lub dekoracyjna. Warto też pamiętać o rygorze geometrycznym – proces ten ma charakter konwersyjny i generuje realny przyrost wymiarowy (zwykle w granicach 3–15 µm na stronę), co należy uwzględnić w tolerancjach wykonawczych detalu.
Przed zatwierdzeniem procesu w karcie technologicznej, przejdź przez poniższą listę kontrolną:
- Trybomaszynowa współpraca (Tarcie/Docieranie): Wybierz fosforanowanie manganowe, jeśli element (np. koła zębate, wałki rozrządu, tłoczyska, elementy broni) pracuje w warunkach tarcia mieszanego lub granicznego, a układ wymaga redukcji niebezpiecznego zjawiska stick-slip w początkowej fazie eksploatacji.
- Ochrona antykorozyjna bez smarowania: Unikaj tej metody. Sam suchy fosforan manganu wykazuje niską odporność korozyjną. Jeśli detal nie będzie stale olejowany, woskowany lub smarowany, znacznie lepszym wyborem będzie fosforanowanie cynkowe lub klasyczne cynkowanie stali.
- Przygotowanie pod powłoki lakiernicze: Wybierz fosforanowanie cynkowe lub żelazowe. Dają one cieńsze, drobnoziarniste warstwy, które gwarantują znacznie wyższą przyczepność podkładów i lakierów proszkowych.
- Ekstremalne obciążenia i wysoka twardość: Jeśli warunki pracy przekraczają granice plastyczności osnowy i wymagają pancernej warstwy roboczej, wyjdź poza świat powłok fosforanowych. Skieruj projekt w stronę azotowania, chromowania technicznego lub wysokotwardych powłok cienkowarstwowych PVD/DLC.
W ostatecznym rozrachunku fosforanowanie manganowe broni się wyłącznie jako integralna część skomplikowanego systemu trybologicznego. Powłoka ta osiąga pełną funkcjonalność dopiero w momencie nasycenia jej struktury krystalicznej dedykowanym środkiem smarnym bezpośrednio po procesie chemicznym, zamieniając podatną powierzchnię stali w stabilny, samosmarujący węzeł kinematyczny.


